



储罐外壁重防腐涂装中,富锌底漆层的厚度控制精度和无机硅酸锌体系封闭连接漆的施工工艺,直接决定了防护体系能不能撑到设计使用年限。很多现场返工和质量事故,追溯根源都绕不开这两个环节。把操作要点理清,比事后修补省心得多。
别拿经验当标准:每个项目的厚度都不一样
以环氧富锌或无机硅酸锌为主的防腐蚀体系,总干膜厚度设计范围通常在200~320μm,其中富锌底漆层厚度范围为40~80μm,具体数值随储罐所处腐蚀环境变化。施工方接到图纸后,第一件事是核实针对该项目的厚度设计取值,不能凭以往经验直接套用。
现场常见的问题是,同一支施工队连续干几个储罐项目,可能因为一个在内陆、一个在沿海,腐蚀环境等级完全不同,厚度设计目标就差出一截。施工组织、材料备料计划都得逐项目确认,惯性思维是厚度偏差的起点。
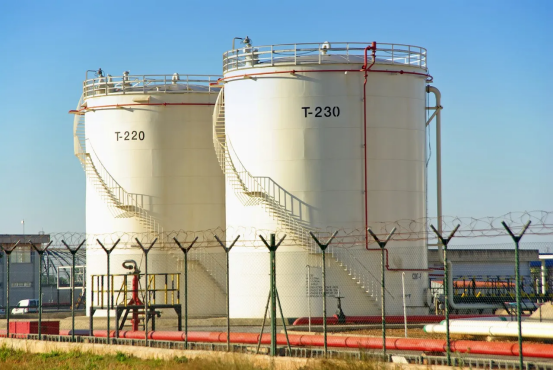
40~80μm怎么喷出来?现场操作的三个关键
富锌底漆层40~80μm的区间跨度不小,精准控制靠的是喷涂工艺参数的合理设定。
第一是试喷定参数。 无气喷涂的压力、喷嘴口径、走枪速度及喷涂距离,直接决定单道湿膜厚度。施工前必须用湿膜测厚仪在小面积试喷,确定能稳定达到设计干膜厚度的参数组合,再大面积展开。
第二是多道控制累积厚度。 如果设计厚度接近区间上限(如70~80μm),单道喷涂很难稳定达标,应该分两道完成,各道之间按产品技术数据表规定的重涂间隔控制,避免因一次成型导致局部厚度不均或流挂。
第三是检测点位要全覆盖。 干膜厚度检测应按标准布点在储罐外壁均匀取点,特别盯住焊缝、边缘等异形部位——这些地方因为喷涂角度限制,是厚度不足的高发区。
无机硅酸锌的"隐藏工序":封闭连接漆
如果设计选用无机硅酸锌底漆体系,必须加涂一道封闭连接漆。这是无机硅酸锌区别于环氧富锌的关键工艺环节,漏掉这步会直接拉低体系整体防护效果。
施工时机要卡准:无机硅酸锌底漆固化后,需达到一定的表干及深层固化程度才能上封闭连接漆。间隔时间参照产品技术数据表,不足影响封闭效果,过长可能需要额外表面处理。
涂装均匀性要到位:无机硅酸锌漆膜表面存在孔隙结构,封闭连接漆必须涂布均匀、充分渗透覆盖底漆表面孔隙。现场可以通过观察漆膜光泽均匀度做初步判断,避免局部漏涂导致后续中间漆层间附着力不达标。
工序绝对不能跳。 现场偶有因工期压力或对工艺理解不足,跳过封闭连接漆直接施工中间漆的情况。这种操作会显著增加层间剥离风险,属于重大质量隐患,必须作为工序验收的强制检查项。
不同场景的施工侧重点
沿海高腐蚀等级项目:通常选用无机硅酸锌并要求厚度接近上限,施工中特别重视封闭连接漆质量控制,同时考虑沿海湿度对无机硅酸锌固化速度的影响,合理安排施工窗口。
内陆一般工业大气项目:厚度设计相对适中,多选用环氧富锌体系,工艺相对简便,但厚度均匀性检测不能放松。
风沙较大地区项目:除常规厚度控制外,需做好喷涂作业环境的风沙防护,避免未固化涂层混入沙粒影响致密性。
既有储罐维修改造项目:涉及局部补涂或新旧体系交界时,如果采用无机硅酸锌维修,交界区域同样必须执行封闭连接漆工艺,不能因维修范围有限就简化流程。
验收和补救:发现问题怎么办
验收重点核查三项:富锌底漆干膜厚度实测数据是否在设计范围内(尤其焊缝边缘);无机硅酸锌体系是否有完整的封闭连接漆施工记录及厚度检测数据;各工序施工间隔是否符合重涂窗口期要求。
如果现场发现富锌底漆厚度未达设计下限,差距不大的可以局部补喷,补喷前确认原涂层清洁度及是否在允许的重涂间隔期内。如果已经超过重涂窗口期,必须先打磨拉毛再补喷,不能直接覆盖。
封闭连接漆如果遗漏且尚未施工中间漆,尽快按工艺补涂;如果已经做了中间漆甚至面漆才发现,补救难度和成本会急剧上升,通常需要评估局部或整体返工。这也是为什么强调该工序要在施工过程中就卡死,不能等事后才发现。


 扫一扫


 被折叠的 条评论
为什么被折叠?
 到【灌水乐园】发言


