真因解明と二度の構造化(前編):特性要因図(フィッシュボーンダイアグラム)――5Whysをやってはいけない

フードテクノロジストの増本です。
トラブルが発生したとき、現場で「作業者の不注意」「確認不足」という結論で片付けられてはいないでしょうか。
原因分析の真の目的は、個人を責める犯人探しでも、反省文を書かせることでもありません。二度と再発させないための「構造的な仕組み」をつくることです。そのためには、感情や声の大きさ、過去の経験則だけに頼るのではなく、組織全体で同じ事実を客観的に見つめるための「思考の型」が必要となります。
「型を身に付ける」とは、頭の中にある経験や直感という目に見えない思考を、誰もが検証できる形へ可視化(構造化)し、特定の人間に依存しない「再現性の高い現場」をつくることに他なりません。
1. なぜ「5Whys(なぜなぜ分析)」は食品現場で失敗するのか
トラブル解析の手法として知られる「5Whys」は、1つの事実から縦に掘り進める1次元(直線的)の思考です。高い加工精度や規格化された原材料を扱う精密機械や化学工業など、エラーの因果関係が直線的につながりやすい現場では威力を発揮します。
しかし、食品製造の現場は異なります。農畜水産物という生物由来の「原材料のブレや季節変動」、加熱・調合・発酵といった「不可逆で複雑な工程」が複雑に絡み合う食品現場において、トラブルの要因がたった1本の直線でつながることはほぼありません。
直線的な追及は、往々にして「誰がミスをしたか」という個人への追究に陥りがちです。複数要因が絡み合う食品現場だからこそ、単一の線を掘るのではなく、面で網を張り構造全体を俯瞰する「特性要因図(多次元の構造化)」への転換が不可欠となります。だからこそ、製造現場のトラブル解析で「とりあえず5Whysで原因を掘れ」と指示することは、貴重な現場のリソースと時間をただただ浪費するものであり、決してやらせてはなりません。的外れな穴掘りは現場を疲弊させ、犯人捜しの文化を育むだけだからです。
誤解しないでいただきたいのは、5Whysという手法そのものを全否定しているわけではないということです。これについては別機会で触れたいと思います。
2. 議論の土台となる「公平性」とプロとしての姿勢
真因を解明する場において、熟練者(ベテラン)に単なる「寛容さ」や「心の広さ(度量)」といった性格・感情論を求めるのは酷であり、現場の仕組みとして機能しません。
必要なのは、長年の経験則(カン・コツ)も若い現場作業員の気づきも、すべて客観的なファクト(事実)のテーブルに載せて検証する「公平性」です。経験豊富な熟練者だからこそ、感情的なプライドではなくファクトに誠実に向き合うプロとしての客観的姿勢が求められます。
しかし、異部門が集まる会議体では「声の大きい部門の意見が通る」「他部門からの追及を恐れて身内を守ろうとする」といった心理的防衛が働き、無用の緊張関係を生みがちです。だからこそ、仕組みによって「心理的安全性」を担保する以下の手順が不可欠となります。
心理的安全性を担保する「特性要因図」の進め方
① 中立的なファシリテーターの配置と問題の定義
品質保証部門(品証)が原則としてファシリテーターに就きます。品証は当事者間の利害関係から一歩引き、客観的・中立的な立場で議論を導きます。
対象となる品質不良(例:異物混入)を明確に定義し、「特性」とします。この際、単に「異物混入」とせず、「材質・寸法・形状などの詳細情報」「過去の類似事例」「発生場所の候補」といった客観的な付帯情報をあらかじめ提示し、議論の前提条件を揃えます。
② 「他部門と議論させない」部門別ブレンストーミング(色の割り当て)
生産・購買・工務保全・R&Dなどの分析チームに対し、空白の特性要因図テンプレートを配布します。この際、「部門ごとに異なる記入色」を割り当てます。
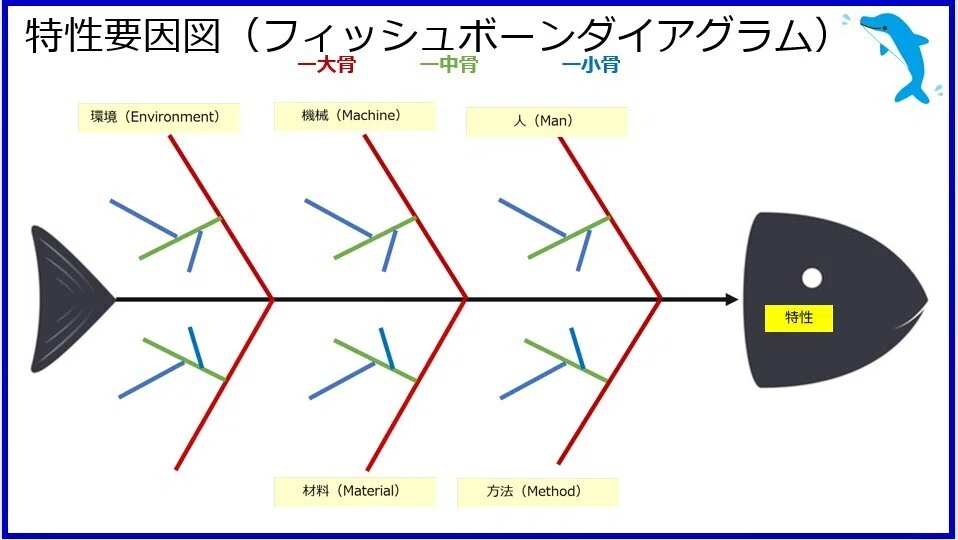
【重要ルール】この初期段階では、部門間のディスカッションを一切禁止します。
他部門の目や追及が存在する場では、本音の意見や小さな違和感を口にできなくなるからです。各メンバーはテンプレートを持ち帰り、自部門内だけで短期集中のディスカッションを行います。
特に重要なのは、熟練者の頭の中にある経験談や「過去のヒヤリハット」などの暗黙知を発掘することです。部門内で「心理的安全性」が守られた環境だからこそ、埋もれた真の情報が浮上します。可視化・形式知化が目的であるため、原則として入力内容の「否定や排除」は禁止とし、すべて記録します。
③ 品証による「集積知化」と2段階の補完
各部門から回収した入力済みテンプレートを、品証が1つの大きなテンプレートへ集約します。
色分けされているため、「どの部門からどんな視点が出ているか」「どの領域(4M+E)の記述が薄いか」が一目瞭然となります。品証は明瞭性の低い部分を整理した上で再度各部門に配布し、2回目の入力(漏れチェック)を依頼します。
2段階の入力プロセスを経て、重複を整理し、足りない視点を品証が補完することで、感情的な衝突を一切経ずに「組織の集積知」としての特性要因図が完成します。
3. 特性要因図の「小骨」による真因の解明(深掘り)
漏れのない視点整理のため、トラブル要因は「4M+E」の5つの軸で網を張ります。
【4M+Eの視点】
Man(人): 作業手順、習熟度、体調、コミュニケーション
Machine(設備): 精度、老朽化、メンテナンス、設定値
Material(原材料): 物性、ロットブレ、季節変動、保管条件
Method(方法): SOP(標準作業手順)、作業環境、タイミング
✙ Environment(環境): 温湿度、照明、異物混入リスク、作業動線
【重要】「事実の深掘り」と「推論の合理性」のギアを合わせる
部門ごとの入力と集積知化によって「大骨・中骨」が揃ったら、いよいよ全員で検証する分析チーム会議を招集します。ここで最も重要なのは、「小骨(真因の候補)」を展開・特定する際の精度です。現場でよく起こる失敗は、小骨に「~の注意不足」「~の可能性」といった思いつきや想像を書き込んでしまうことです。
検証に値する「正当な小骨」を導き出すためには、2つのギアを過不足なく噛み合わせる必要があります。
①. 事実(ファクト)の深掘り:
「~だと思われる」ではなく、「実際に現場で何が確認できたか(データ、現物、記録)」。
(例:単に「原料の温度が高い」ではなく、「過去3ヶ月の受入記録を辿ると、夏季のみ原料Cの受入時温度が規定上限の15℃ギリギリに達していた」という事実)
②. 推論の合理性:
その事実から、論理的な飛躍(ジャンプ)なく「だからこの現象が発生した」と説明できるか。
(例:「受入時15℃の原料Cは、工場内の室温(28℃)で投入待ちをする20分間の間に粘度が12%低下し、ノズルでの計量誤差を生じさせる」という合理的な物理メカニズム)
「確認された事実」と「飛躍のない合理的な推論」が揃って初めて、その小骨は真因として採用されます。なお、議論の迷走を防ぐため、深掘りは「大骨 ➔ 中骨 ➔ 小骨」の3階層までにとどめます。
4. 根本原因に基づく「是正処置(CAPA)」の立案とSOP化
事実と合理的推論によって「小骨(真因)」が特定されたら、いよいよ是正処置(CAPA)の立案へ進みます。
ここで「作業者への注意喚起」や「再度の周知徹底」といった精神論に逃げてしまっては、ここまでの構造化がすべて無駄になります。是正処置とは、「人が注意しなくても、構造的にミスが起きない仕組み(ポカヨケ・標準化)」をつくることです。
【すべての起点となる「P(計画)」立案時の注意事項】
PDCAサイクルにおいて、すべての起点であり最大の鍵となるのが「P(Plan:是正処置案の立案)」の精度です。どれほど厳格にモニタリング(C)や見直し(A)を行おうと、最初の「P」の設計が甘ければ、不完全な対策を検証し続けるという不毛なループに陥ります。
「P」を立案する際は、特に以下の3つの注意事項を厳格に検証しなければなりません。
①. 「精神論」から「構造・仕組み」への変換
作業者の習熟度や注意深さに期待する対策は「計画」ではありません。物理的なポカヨケ、ジグの導入、機器の設定値の自動ロック、作業環境の再設計など、人がミスをしたくてもできない仕組みへ変換されているかを検証します。
②. 「二次リスク(副作用)」の予見と排除
食品現場で極めて重要なのが、「その是正処置を導入したことで、新たなトラブル(二次リスク)を引き起こさないか」という視点です。
(例:異物混入を防ぐためにカバーを設けた結果、清掃性が悪化して菌増殖のリスクが高まる/ミスを防ぐためチェック項目を倍増させた結果、焦りが生まれて別の作業エラーを誘発する、など)
計画の段階で、変更に伴う影響評価(チェンジマネジメント)を必ず行います。
③. 現場の実行可能性(Feasibility)と継続性
現場の作業動線やタイムスケジュールを無視した「理想論だけの計画(絵に描いた餅)」は必ず形骸化します。「現場の負荷として物理的に回し続けられるか」という泥臭い現実性を検証することが、正当な「P」の条件です。
🐬 次章「2回目の構造化」へ向けて
品証によるファシリテーションと、部門ごとの個別ブレンストーミングという「仕組み」によって真因が正しく解明されると、手元には複数のアクションプラン(是正処置案)が導き出されます。
しかし、真因が分かったからといって、出てきた対策すべてに一斉に着手しようとすれば現場のリソースはあっという間に分散し、パンクしてしまいます。
では、限られたリソースの中で現場を迷わせずに動かし、かつ「現場の努力だけでは手が出せない本質的な課題」を捨てずに組織の変革へと繋げていくにはどうすればよいのでしょうか。
次回の【後編】では、導き出された複数のアクションプランを評価し、枠数制限によってリソース分散を排除する「2回目の構造化(9領域のプライオリティ・マトリックス)」と、現場の努力を経営課題へと拡張するロジックをお伝えします。
いいなと思ったら応援しよう!
 最後までお読みいただきありがとうございます。
忙しい日常、悩める食品技術者の一助になることを願っています。
この文章であなたが型を身に付けることに役立てばこれ以上の喜びはありません。
いただいたチップはまだまだ勉強して改めて皆様のお役に立てるように活動費に使わせていただきます!
